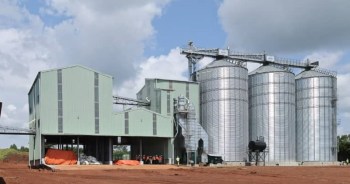
Nell’Ungheria occidentale, uno dei produttori agricoli più stimati della regione ha deciso di costruire un impianto sementiero che alzasse l’asticella nella lavorazione dei cereali.
L’obiettivo era semplice, ma ambizioso. L’azienda voleva realizzare un impianto che offrisse alte capacità, elevata purezza e tempi di attività affidabili, il tutto in un ambiente pulito e ben organizzato.
Per raggiungere questo obiettivo, il produttore si è rivolto a CHH Technical Ltd., rivenditore ungherese di lunga data per Cimbria, noto per il suo rigore ingegneristico e la sua straordinaria competenza nella tecnologia di lavorazione delle sementi.
Tecnologia progettata per flusso, qualità e operatività
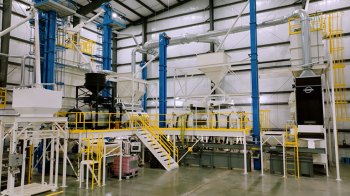
CHH ha progettato l’impianto attorno a un obiettivo chiaro. Ogni macchina deve lavorare insieme alle altre come una soluzione completa, per garantire la qualità del prodotto e un flusso di materiale costante, dall’inizio alla fine.
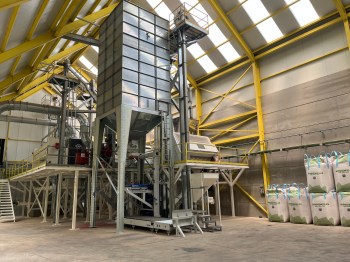
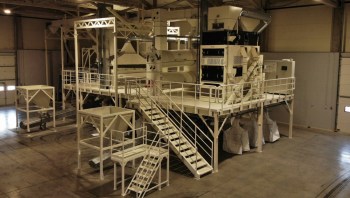
Lo sbarbatore Delta 184 è installato a inizio processo per preparare la materia prima. Il pulitore super fine Delta 108 poi rimuove le frazioni indesiderate con precisione. La separazione per lunghezza è gestita dal cilindro alveolato HSR 16020, mentre il trattamento finale è completato dalla concia KB25. Insieme, queste macchine formano una linea che garantisce costantemente 16 tonnellate all’ora, senza compromettere l’accuratezza.

Garantire che l’ingegneria dietro il layout fosse all’altezza delle macchine stesse era altrettanto importante. Gli elevatori a tazze sono stati configurati per sfruttare appieno l’altezza interna dell’edificio, riducendo le transizioni non necessarie e mantenendo il flusso di materiale fluido.
Molteplici serbatoi buffer intermedi e finali assicurano che la linea continui a funzionare anche quando l’alimentazione è intermittente. Questa stabilità è un vantaggio chiave per i produttori che necessitano di una produzione prevedibile durante l’alta stagione.
Operazioni pulite grazie a un controllo ambientale intelligente
La gestione delle polveri è stata una priorità fin dall’inizio. CHH ha integrato unità di ventilazione sia centrali che indipendenti per proteggere l’ambiente e mantenere uno spazio di lavoro pulito.
La polvere estratta viene raccolta in aree isolate utilizzando big bag o contenitori, mantenendo il capannone in ordine e riducendo il rischio di contaminazione. È un dettaglio pratico, ma che riflette la filosofia generale dell’impianto: efficienza e responsabilità.

Un punto di riferimento regionale per la lavorazione delle sementi di cereali
Questo progetto mostra come la forte ambizione regionale, la tecnologia Cimbria e l’ingegneria di CHH possano innalzare gli standard per la lavorazione delle sementi di cereali in Ungheria. L’impianto non raggiunge solo il suo obiettivo di 16 tonnellate all’ora, ma offre anche un livello di precisione, pulizia e stabilità operativa che i produttori della regione si aspettano sempre di più.
Ciò che lo distingue è il modo in cui il sistema opera come un unico flusso organizzato. Le macchine, i serbatoi buffer e le unità di ventilazione si supportano a vicenda, creando una linea che rimane stabile anche durante i picchi di ricezione. Gli operatori dispongono di uno spazio di lavoro chiaro e facile da gestire, e il produttore ottiene una struttura costruita per l’affidabilità a lungo termine, piuttosto che per la produzione a breve termine.