En el oeste de Hungría, uno de los productores agrícolas más reconocidos de la región decidió construir una planta de procesamiento de semillas capaz de establecer un nuevo estándar en el procesamiento de cereales.
El objetivo era sencillo, aunque ambicioso. La empresa quería crear una planta que ofreciera una elevada capacidad, un alto grado de pureza y un funcionamiento fiable, todo ello en un entorno limpio y bien organizado.
Para conseguirlo, el productor recurrió a CHH Technical Ltd., distribuidor de Cimbria en Hungría desde hace muchos años, reconocido por su rigor en el ámbito de la ingeniería y su amplia experiencia en tecnología para el procesamiento de semillas.
Tecnología diseñada para optimizar el flujo, la calidad y el rendimiento operativo
CHH diseñó la planta en torno a un objetivo claro: todas las máquinas debían funcionar de forma coordinada como una solución integral para garantizar la calidad del producto y un flujo de material constante durante todo el proceso.
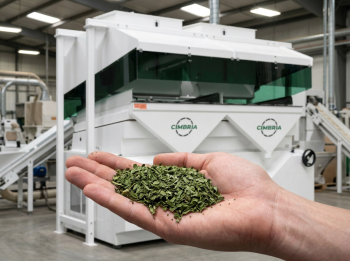
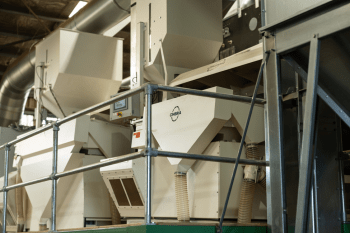
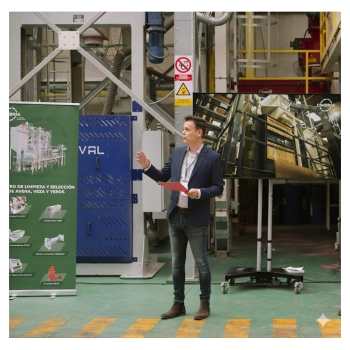
La Delta 184 comienza el proceso preparando la materia prima. A continuación, la limpiadora superfina Delta 108 elimina con precisión las fracciones no deseadas. La separación por longitud se realiza mediante el cilindro alveolado HSR 16020, mientras que el tratamiento final se completa con la máquina de tratamiento de semillas KB25. En conjunto, estos equipos forman una línea capaz de procesar de forma constante 16 toneladas por hora sin comprometer la precisión.

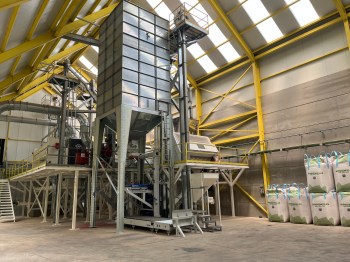
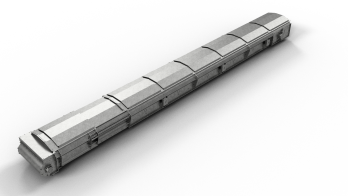
Era igualmente importante garantizar que la ingeniería del diseño de la planta estuviera a la altura de los propios equipos. Los elevadores de cangilones se configuraron para aprovechar al máximo la altura interior del edificio, reduciendo las transiciones innecesarias y manteniendo un flujo de material fluido.
Varios depósitos intermedios y finales de compensación permiten que la línea siga funcionando incluso cuando la alimentación es intermitente. Esta estabilidad supone una ventaja fundamental para los productores que necesitan mantener una producción predecible durante la temporada alta.
Operaciones más limpias gracias a un control ambiental inteligente
La gestión del polvo fue una prioridad desde el principio. CHH integró unidades de ventilación tanto centrales como independientes para proteger el entorno y mantener limpia la zona de trabajo.
El polvo extraído se recoge en zonas aisladas mediante big bags o contenedores, lo que permite mantener las instalaciones ordenadas y reducir el riesgo de contaminación. Es un detalle práctico que refleja la filosofía general de la planta: eficiencia y responsabilidad.

Un referente regional para el procesamiento de semillas de cereales
Este proyecto demuestra cómo la ambición de una empresa de la región, la tecnología de Cimbria y la experiencia en ingeniería de CHH pueden contribuir a elevar los estándares del procesamiento de semillas de cereales en Hungría. La planta no solo alcanza su objetivo de 16 toneladas por hora, sino que también ofrece el nivel de precisión, limpieza y estabilidad operativa que los productores de la región demandan cada vez más.
Lo que distingue a esta planta es la forma en que todo el sistema funciona como un único flujo coordinado. Las máquinas, los depósitos de compensación y las unidades de ventilación trabajan de forma conjunta, creando una línea que se mantiene estable incluso durante los picos de recepción de producto. Los operarios disponen de un espacio de trabajo ordenado y fácil de gestionar, mientras que el productor cuenta con unas instalaciones diseñadas para ofrecer fiabilidad a largo plazo y no simplemente para responder a las necesidades de producción inmediatas.